



断裂位置说明了什么
弹簧在哪里断,基本决定了要查哪些因素。下表是几种常见断裂位置和对应的检查重点。
| 断裂位置 | 受力特点 | 重点检查 |
|---|---|---|
| 压缩弹簧有效圈,起裂点在簧圈内侧 | 簧丝内侧表面切应力最大 | 表面脱碳,夹杂物,拉拔缺陷,喷丸覆盖 |
| 压缩弹簧支承圈和有效圈过渡处 | 端面接触不均,产生附加弯曲 | 端圈磨平质量,并紧圈接触,安装偏载 |
| 拉伸弹簧钩环根部 | 弯曲加扭转,应力集中明显 | 钩环成形半径,成形时留下的裂纹或压痕 |
| 扭转弹簧扭臂根部 | 弯曲应力最大 | 扭臂弯折半径,夹具压痕 |
| 断成多段,断口粗糙发亮 | 应力过高或材料偏脆 | 硬度是否过高,电镀件是否氢脆 |
弹簧疲劳断口长什么样
螺旋压缩弹簧的簧丝主要承受扭转。扭转产生的最大拉应力和簧丝轴线大约成 45°,所以疲劳断口通常是一个斜面,沿螺旋方向扭曲。
在体视显微镜下,源区一般位于簧圈内侧表面,周围有放射状条纹,扩展区可以看到贝纹线,瞬断区面积较小。扫描电镜下我们观察源区有没有夹杂物、折叠、划伤或腐蚀坑,这一步决定后续检查的方向。
断口如果是横截面方向的平断口,或者呈颗粒状沿晶形貌,就不属于常见的扭转疲劳,要考虑过载、材料脆性或氢脆。
脱碳、夹杂物和表面缺陷
弹簧钢表面脱碳后,表层强度和疲劳强度明显下降,而这一层恰好承受最大应力。我们在源区附近取横截面,按 GB/T 224-2019 测量总脱碳层深度和完全脱碳层深度,与弹簧钢丝标准或图纸要求对比。
非金属夹杂物按 GB/T 10561-2023 评级。对疲劳影响大的是位于表层、尺寸较大的硬脆夹杂物,例如氧化铝类和点状不变形类。所以除了评级,还要测量源区夹杂物的尺寸和距表面的深度。
钢丝在拉拔和卷制过程中会留下折叠、纵向划痕和压痕。这些缺陷在截面金相上能看到深度和走向,缺陷里有氧化物,说明它在热处理之前就已经存在。
热处理和硬度
弹簧的硬度要落在一个窗口里。硬度偏高,材料变脆,对表面缺陷和氢更敏感;硬度偏低,弹簧容易永久变形,表现为自由高度下降、力值衰减。
我们在簧丝横截面上测硬度,从表面到心部做一条硬度分布曲线,同时观察金相组织。正常淬火回火的弹簧钢应为均匀的回火组织,出现网状铁素体、粗大晶粒或组织不均匀,都说明热处理工艺有偏差。
喷丸强化做到位了吗
喷丸在弹簧表面形成一层残余压应力,抵消一部分工作拉应力,是提高弹簧疲劳寿命的关键工序。喷丸强度不足、覆盖率不够,或者喷丸后的去应力温度过高,都会让这层压应力打折扣。
我们用 X 射线衍射法按 GB/T 7704-2017 测量表面残余应力,必要时逐层剥除测量应力沿深度的分布。同时在显微镜下检查弹簧内侧表面的弹坑覆盖情况,内侧是喷丸最难打到、也是最需要强化的位置。
腐蚀坑和电镀氢脆
悬架弹簧和户外使用的弹簧,涂层被石子打掉后,裸露处很快生锈,腐蚀坑就成了疲劳源。这类断口的源区有腐蚀产物,周围涂层有破损,整改方向是涂层而不是材料。
镀锌或其他电镀弹簧装上后几小时到几天就断,要重点怀疑氢脆。氢脆断口在源区呈沿晶形貌,断裂发生在静载下。电镀后的除氢处理是否及时、温度和时间是否足够,需要调出电镀记录核对。同批弹簧的延迟断裂试验能验证批次是否有氢脆倾向,需要这项试验的,询价时说明,受理时确认方法和排期。
设计应力和弹簧共振
材料和工艺都没有问题,弹簧仍然早断,就要复核设计。我们按图纸参数和实际工作行程计算簧丝的最大切应力和应力幅。计算方法参照 GB/T 23935-2009,并计入曲度修正系数,结果与材料的许用疲劳应力比较。
高频工作的弹簧,例如气门弹簧和振动设备上的弹簧,还要核对固有频率。工作频率接近弹簧固有频率时,簧圈会发生颤振,局部应力幅成倍增加。这类断裂常集中在某几圈,相邻簧圈之间有明显的撞击痕迹。
需要时做疲劳寿命对比
失效分析找出可疑因素后,常常需要用试验证明。我们按 GB/T 16947-2009 对失效批和合格批弹簧做疲劳试验,在实际安装高度和工作行程下加载,比较两批的寿命。
疲劳试验的天数取决于目标次数和试验频率。例如目标 10⁷ 次、试验频率 10 Hz,单件试验约需 278 小时。试验天数在方案确认后单独说明。
送样、资料和报告内容
请按下面的清单准备样品和资料。报告会给出断口宏观和电镜照片,并标出源区位置;材料部分列出脱碳层深度、夹杂物评级、硬度分布和金相组织,喷丸部分列出残余应力数据。结论说明断裂原因,并给出调整热处理、加强喷丸、改进涂层或修改设计应力等建议。
- 断裂弹簧的全部断块,断口不要拼合,单独包好
- 同批次未断的弹簧 2–3 件,用作硬度、金相和残余应力对照
- 图纸:线径、中径、有效圈数、自由高度、负荷要求和材料牌号
- 安装高度、工作行程、工作频率和断裂前的累计次数
- 表面处理和喷丸工艺记录,电镀件附除氢处理记录
- 使用环境:温度、湿度、有无腐蚀介质
用到的设备
 金相显微镜及体视显微镜
 金相制样系统
 场发射扫描电镜及能谱
 自动显微硬度试验机
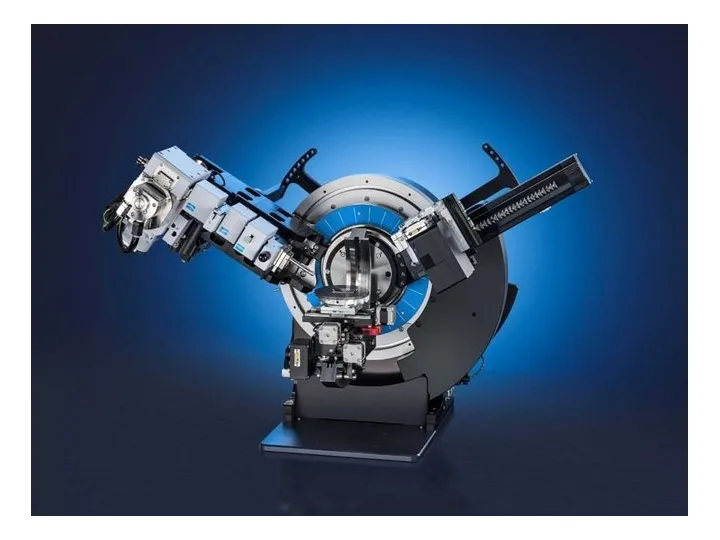 多功能X射线衍射仪
 伺服液压疲劳试验系统
常用标准
- GB/T 224-2019钢的脱碳层深度测定法
- GB/T 10561-2023钢中非金属夹杂物含量的测定 标准评级图显微检验法
- GB/T 16947-2009螺旋弹簧疲劳试验规范
- GB/T 23935-2009圆柱螺旋弹簧设计计算
- GB/T 7704-2017无损检测 X射线应力测定方法
- GB/T 18983-2017淬火-回火弹簧钢丝
常见问题
压缩弹簧的断口为什么是斜的?
压缩弹簧的簧丝受的是扭转,扭转的最大拉应力方向和簧丝轴线约成 45°,疲劳裂纹沿这个方向扩展,所以断口是斜面。斜断口本身就是扭转疲劳的特征。
弹簧没断,但高度变低、力值下降,能分析吗?
能。这是永久变形或应力松弛,原因多在硬度偏低、工作应力过高或使用温度偏高。我们测量自由高度和负荷,对照图纸,再查硬度和组织。
同一批弹簧只断了几根,是个别缺陷还是整批问题?
看断口源区。源区都是同一种原因,例如脱碳或喷丸不足,说明是批次问题;源区各不相同,且是孤立的大夹杂物或划伤,多为个别缺陷。我们会同时检查未断件,判断问题的覆盖范围。
喷丸有没有做到位,能检测出来吗?
能。表面残余压应力的大小和深度分布,可以用 X 射线衍射法测出来,弹坑覆盖率可以在显微镜下检查。两项和合格批次对比,就能判断喷丸是否到位。
镀锌弹簧装上几天就断了,是什么原因?
常见原因是电镀氢脆。电镀时氢进入钢中,除氢处理不及时或不充分,弹簧在装配载荷下会延迟断裂。断口源区呈沿晶形貌,我们结合电镀和除氢记录确认。
多久能出报告?
断口、金相、脱碳、夹杂物、硬度和残余应力分析在样品受理后 5–7 个工作日出报告。加做疲劳寿命对比试验时,按目标次数另计天数。