



什么情况下送检轴承
同一位置的轴承接连损坏,换新件解决不了问题。下面这些情况值得做一次失效分析。
- 实际寿命明显短于计算寿命,或短于同类设备的使用经验
- 运行中温升、异响或振动报警后拆下的轴承
- 变频电机、发电机上的轴承滚道出现灰色条纹或麻面
- 新装轴承短期内卡死、保持架断裂或滚道剥落
- 供应商与使用方对损坏原因看法不一致,需要第三方证据
ISO 15243 的六类损伤
ISO 15243:2017 按损伤机理把滚动轴承的损伤分为六大类,每类下面再分子类。判定类别是分析的起点,类别不同,查原因的方向也不同。
| 损伤类别 | 表面特征 | 常见原因 |
|---|---|---|
| 疲劳(次表面起源、表面起源) | 滚道成片剥落,坑壁陡峭;表面起源型早期是灰色微点蚀 | 载荷过大、润滑膜偏薄、夹杂物、异物压痕 |
| 磨损(磨粒、粘着) | 表面发暗失去光泽,滚道变宽;粘着时有涂抹和材料转移 | 润滑剂污染、密封失效、打滑、润滑不足 |
| 腐蚀(湿气腐蚀、摩擦腐蚀) | 锈斑、锈坑;配合面红褐色微动锈蚀;按滚动体间距排列的伪布氏压痕 | 进水受潮、停机冷凝、配合过松、静止时受振动 |
| 电蚀(过电流、漏电流) | 滚道等间距灰色搓板纹,电镜下是密集熔坑;大电流时有局部熔化坑 | 变频器共模电压、焊接电流经过轴承、接地不良 |
| 塑性变形(过载、异物压痕) | 按滚动体间距排列的压痕,或者散布的小凹坑 | 冲击载荷、安装时锤击、硬颗粒进入滚道 |
| 断裂与开裂(强制断裂、疲劳断裂、热裂) | 套圈断裂、挡边掉块、保持架断开 | 过盈量过大、冲击、套圈支撑不良、摩擦发热 |
运行痕迹怎么读
滚道上的运行痕迹记录了轴承实际承受的载荷方向和大小。拆下后不清洗、不转动,直接拍照,痕迹就能保留下来。以内圈旋转、外圈固定的常见工况为例:
- 内圈痕迹绕满一周且宽度均匀,外圈只在承载的一段有痕迹:载荷正常
- 痕迹偏向一侧挡边:存在轴向载荷,或游隙偏小造成预紧
- 外圈痕迹绕满一周:径向游隙过小、过盈太大或预紧过大
- 痕迹在滚道上斜向分布:内外圈不对中,轴或座孔倾斜
- 外圈有两段对称痕迹:座孔失圆或外圈被夹扁
- 配合面有光亮磨痕或周向擦痕:套圈在轴上或座孔里转动
现场常见的四类问题
电蚀多见于变频驱动的电机和发电机。轴电流击穿润滑膜放电,在滚道上留下密集的微小熔坑,时间一长发展成等间距的搓板纹,润滑脂也因局部高温发黑。判定电蚀要在电镜下看到熔坑形貌,同时核对接地、绝缘轴承或接地碳刷的配置。
润滑失效来自润滑脂过少、过多、变质或选型不当,结果都是油膜变薄。滚道发亮或发暗、滚动体打滑涂抹、保持架兜孔磨损是常见表现。过热严重时套圈出现回火色,颜色从浅黄、褐色到蓝色,对应的温度依次升高。
安装损伤是新装轴承早期失效的常见原因。锤子直接敲击套圈,或者压装力经过滚动体传递,会在滚道上留下按滚动体间距排列的压痕。轴向推入时滚动体划过滚道,留下轴向划痕。这些痕迹在运行早期就引起振动和剥落。
保持架承受滚动体的推拉和离心力。润滑不良、转速频繁变化、不对中和振动冲击都会加大兜孔受力。断口上有疲劳弧线,说明保持架长期反复受力;断口粗糙并伴随大量磨损,多为润滑不足后卡滞所致。
实验室检查项目
| 检查项目 | 做法 | 用来判断 |
|---|---|---|
| 外观与运行痕迹 | 拆解前后拍照,记录各零件的位置和方向 | 载荷方向、对中、预紧和配合状态 |
| 尺寸与游隙 | 测量内外径、配合面和径向游隙,同时核对轴颈和座孔尺寸 | 配合过紧或过松、游隙是否合适 |
| 润滑脂分析 | 红外光谱看氧化和基础油变化,元素分析看磨损金属和污染物 | 润滑剂变质、混脂、进水或进灰 |
| 扫描电镜与能谱 | 观察剥落坑、熔坑、压痕和断口,分析夹杂物和异物成分 | 疲劳起源、电蚀、异物来源 |
| 金相检验 | 剥落区截面组织、白蚀区和蝶形组织、脱碳层、碳化物分布 | 次表面疲劳和热处理质量 |
| 硬度 | 套圈和滚动体表面硬度,必要时测截面硬度梯度 | 热处理是否达到图纸要求、是否过热回火 |
| 成分与夹杂物 | 化学成分核对钢种牌号,按 GB/T 10561 评定非金属夹杂物 | 钢材冶金质量 |
送样和资料
拆下的轴承不要清洗,也不要用手转动。用干净塑料袋密封装箱,防止受潮生锈。
- 整套轴承:内圈、外圈、滚动体、保持架和密封圈,拆解时记下各零件的安装方向
- 残留润滑脂用干净容器单独收集,标明取自哪一侧,另附一份未使用的同牌号润滑脂
- 轴颈和座孔的实测尺寸,或者把配合件一起送来
- 设备名称、转速、载荷、润滑方式和补脂周期
- 驱动方式:工频还是变频,电机有没有绝缘轴承或接地碳刷
- 安装方法、运行时长、失效前的温度和振动记录
分析流程和周期
| 步骤 | 内容 |
|---|---|
| 1. 资料确认 | 设备工况、驱动方式、安装和维护记录,明确这次要回答的问题 |
| 2. 拆解前检查 | 外观、密封状态、润滑脂分布和颜色拍照 |
| 3. 拆解与痕迹分析 | 按位置拆解,读取各滚道运行痕迹,判定 ISO 15243 损伤类别 |
| 4. 实验室检测 | 按损伤类别选择电镜、金相、硬度、成分和润滑脂分析 |
| 5. 原因判断 | 把损伤类别、运行痕迹和工况对照,确定主要原因和次要原因 |
| 6. 出具报告 | 常规组合 5–7 个工作日交付;润滑脂多项分析或对照试验另列天数 |
报告内容
- 各零件照片和运行痕迹示意图
- 按 ISO 15243 判定的损伤类别和子类
- 电镜、金相、硬度、成分和润滑脂数据
- 主要原因、次要原因,以及支持各自判断的证据
- 改进建议:润滑、安装、配合、绝缘、选型或材料方面的具体措施
用到的设备
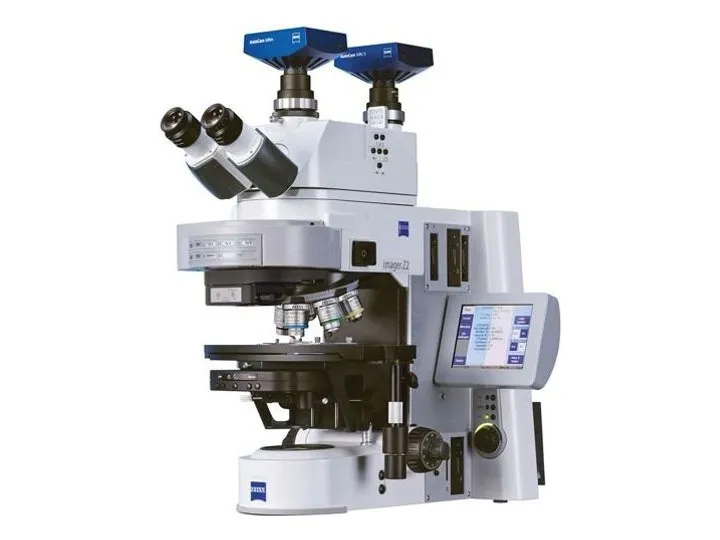 金相显微镜及体视显微镜
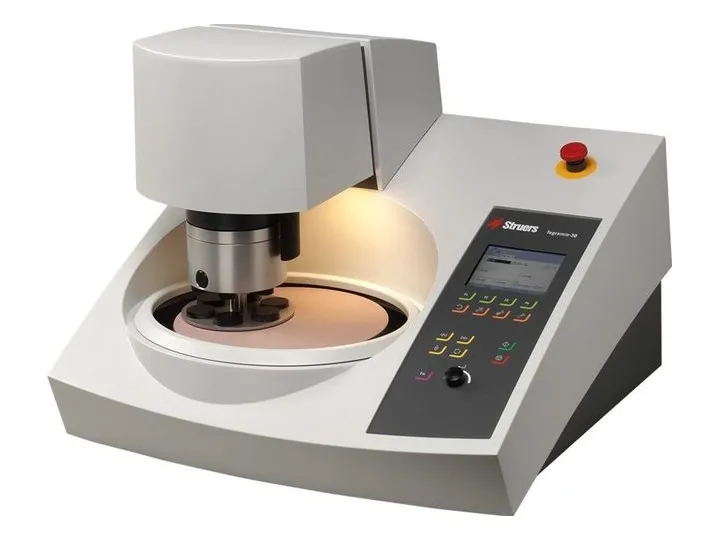 金相制样系统
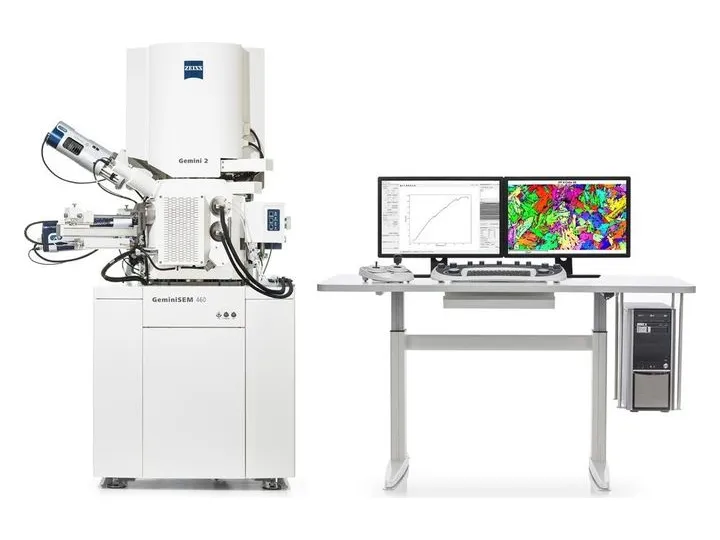 场发射扫描电镜及能谱
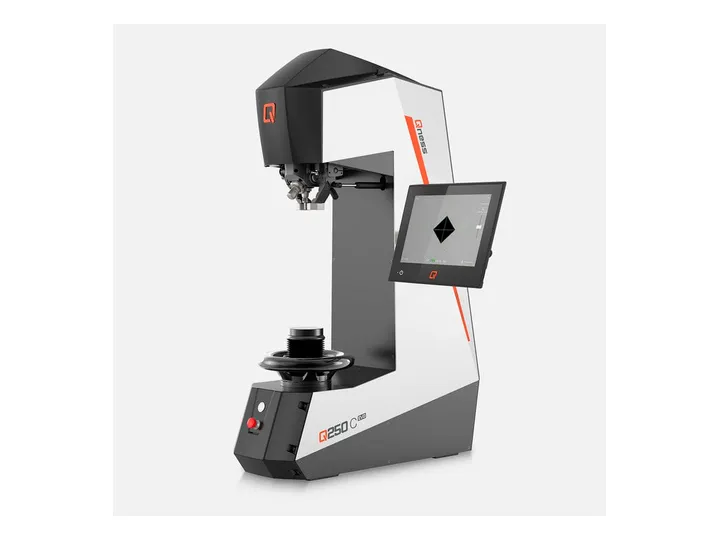 宏观硬度试验机
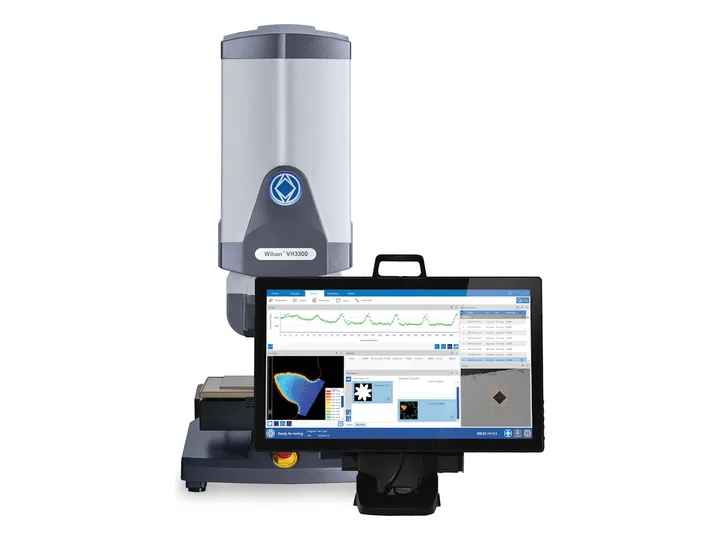 自动显微硬度试验机
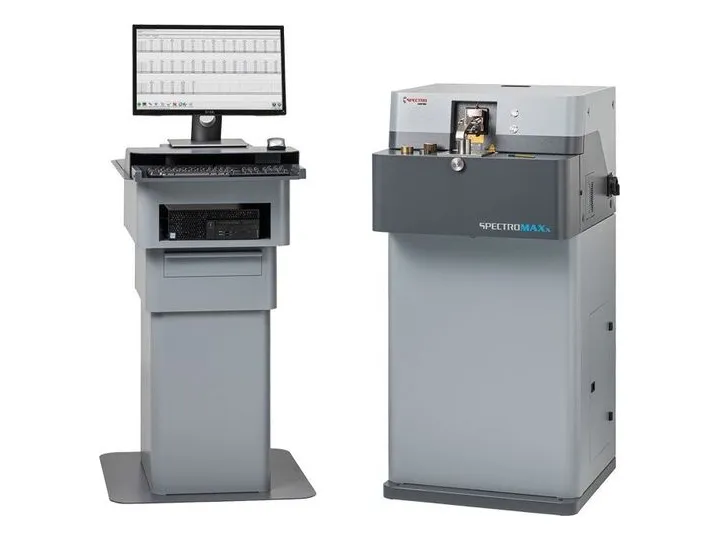 火花直读光谱仪
常用标准
- ISO 15243:2017Rolling bearings — Damage and failures — Terms, characteristics and causes
- ISO 281:2007Rolling bearings — Dynamic load ratings and rating life
- GB/T 18254-2016高碳铬轴承钢
- GB/T 230.1-2018金属材料 洛氏硬度试验 第1部分:试验方法
- GB/T 13298-2015金属显微组织检验方法
常见问题
轴承剥落了,是轴承本身的质量问题吗?
剥落是疲劳的结果,原因要看剥落从哪里开始。从次表面夹杂物开始的,指向钢材冶金质量;从表面压痕、划痕或微点蚀开始的,多与污染、润滑或安装有关。两者用截面金相和电镜可以区分。
变频电机轴承上有搓板纹,就是电蚀吗?
等间距搓板纹是漏电流电蚀的典型特征,但设备停机时受振动形成的伪布氏压痕也会间隔排列。电蚀在电镜下是密集熔坑,伪布氏压痕是磨损和氧化痕迹,电镜下可以分清。
已经清洗过的轴承还能分析吗?
能做损伤类别判定、金相、硬度和成分分析。清洗会去掉润滑脂和磨屑,运行痕迹也会变淡,报告会写明哪些判断因此缺少依据。
需要送几套轴承?
送失效的那一套即可。同一设备上未坏或损伤较轻的轴承一起送,便于对比;同批次未使用的新轴承可以作为材料和硬度的对照。
保持架断了,要从保持架材料查起吗?
保持架断裂多数是结果,原因常在润滑、转速变化、不对中或振动。我们从断口判断是疲劳还是过载,同时检查兜孔磨损和滚动体状态,材料核查放在后面。
能判断同型号的其他轴承还能用多久吗?
失效分析给出损坏原因和改进措施。在用轴承的剩余寿命要结合载荷、润滑和振动趋势评估,可以配合设备振动监测另行安排。
多久能拿到报告?
从受理样品算起,常规项目 5–7 个工作日。涉及润滑脂多项分析或对照试验时,方案中写明具体天数。