



齿轮箱出现这些情况时安排检测
齿面和轴承的早期损伤,在振动速度总值上反应很小,在加速度频谱和包络谱上先出现变化。所以齿轮箱检测以加速度测量为主,速度值用于等级评定。出现下列情况时,应安排一次检测:
- 运行声音出现有节奏的“咯噔”声,或者啸叫的音调随负载变高
- 油温或轴承温度比同工况下的历史记录明显升高
- 油样的铁谱或颗粒计数结果变差
- 在线监测的加速度值或峭度值持续上升
- 更换齿轮、轴承或重新找正后,需要留一份基准数据
- 新齿轮箱或大修后的现场验收
测点布置和采集设置
每根轴两端的轴承座各布置径向测点,输入端和输出端加测轴向。斜齿轮的轴向分力大,轴向测点对齿面问题反应明显。行星齿轮箱沿内齿圈外壳的圆周布置测点。
传感器固定在靠近轴承的箱体实体部位,避开薄壁盖板和观察窗。采集时接入转速信号,变速运行的设备用阶次分析代替普通频谱。
| 设置项 | 常用取值 | 原因 |
|---|---|---|
| 传感器安装 | 螺栓或胶粘底座 | 磁座安装的高频响应差 |
| 频率上限 | 不低于最高啮合频率的 3 倍 | 要看到 2 倍、3 倍啮合谐波 |
| 频率分辨率 | 小于低速轴转频的 1/5 | 分开以低速轴转频为间隔的边带 |
| 转速参考 | 光电转速计或键相信号 | 计算啮合频率,做阶次跟踪 |
| 包络频带 | 轴承座附近的结构共振频段 | 解调轴承和齿面的重复冲击 |
特征频率怎么算
啮合频率等于齿数乘以这个齿轮所在轴的转频。一对齿轮只有一个啮合频率。它两侧边带的间隔等于某根轴的转频,看间隔就知道问题在主动轮还是从动轮。
下表以一级减速为例:输入转速 1480 r/min,小齿轮 23 齿,大齿轮 87 齿。
| 特征 | 计算 | 结果 |
|---|---|---|
| 输入轴转频 | 1480 ÷ 60 | 24.67 Hz |
| 输出轴转频 | 24.67 × 23 ÷ 87 | 6.52 Hz |
| 啮合频率 GMF | 23 × 24.67 | 567.3 Hz |
| 2 倍和 3 倍啮合频率 | 2 × GMF,3 × GMF | 1134.7 Hz,1702.0 Hz |
| 小齿轮边带 | GMF ± n × 24.67 Hz | 542.7 Hz,592.0 Hz 等 |
| 大齿轮边带 | GMF ± n × 6.52 Hz | 560.8 Hz,573.9 Hz 等 |
| 齿对重复频率 | GMF ÷(23 × 87) | 0.28 Hz,约 3.5 s 一次 |
常见齿轮箱故障的振动特征
下表是常见故障在频谱和波形上的表现。判断损伤是否在发展要看趋势:同一测点、同一负载下,边带数量和幅值逐次增加,说明损伤在扩大,应缩短复测间隔。
| 故障 | 频谱和波形特征 | 现场常见原因 |
|---|---|---|
| 齿面均匀磨损 | 2 倍、3 倍啮合频率比基频涨得快 | 润滑不良,长期过载 |
| 局部断齿或齿根裂纹 | 时域波形每转一次冲击,啮合频率两侧出现成簇边带 | 冲击载荷,材料或热处理缺陷 |
| 齿轮偏心或轴弯曲 | 边带间隔等于该轴转频,1 倍转频同时偏大 | 装配误差,轴受热变形 |
| 齿轮啮合不对中 | 2 倍啮合频率明显偏高,轴向振动增大 | 箱体变形,轴承座孔加工误差 |
| 齿侧间隙过大 | 轻载或换向时边带增多,带满载后减弱 | 齿面磨损,装配间隙超差 |
| 齿轮固有频率被激起 | 高频段出现位置固定的峰,两侧带转频边带 | 齿面冲击激起轮体共振 |
| 滚动轴承损伤 | 包络谱出现外圈、内圈或保持架故障频率 | 润滑油污染,过载,安装损伤 |
行星齿轮箱的特殊之处
行星轮绕太阳轮公转,它和外壳测点之间的距离周期变化。外壳上测到的啮合振动受行星轮通过频率调制,边带以行星架转频为间隔分布。
内齿圈固定时,啮合频率等于内齿圈齿数乘以行星架转频。太阳轮上有局部损伤时,特征频率等于行星轮个数乘以太阳轮相对行星架的转频。
风电增速箱、减速电机和起重机械常用这种结构。转速参考装在高速轴上,各级转速按传动比换算。
振动之外要一起看的数据
判断齿轮箱状态,振动之外还要结合下面几类数据。磨损颗粒来自齿面还是轴承,靠磨屑形貌和成分来分,这部分由油液磨屑溯源服务完成。
- 油温和轴承温度:同工况下温度上升,常与润滑不良或轴承损伤同时出现
- 油液分析:铁谱和颗粒计数反映磨损颗粒的数量和形状,可与振动结论互相印证
- 负载和转速:齿轮振动随负载变化大,前后对比必须在相同负载下进行
- 检修记录:换齿、换轴承和找正的时间点,用来解释趋势曲线的拐点
评定依据和报告内容
单独箱体的封闭式增速或减速齿轮装置,按 GB/T 41850.9-2024 评定振动。该标准等同采用 ISO 20816-9:2020,以出厂验收为基础编写,供需双方约定后也用于现场验收和日常运行监测。扭转振动在它的范围之外。
驱动电机按 GB/T 10068 或 GB/T 6075.3 评定。故障诊断的步骤按 GB/T 19873.3-2019 组织。
报告包含以下内容:
- 测点布置图,各测点的振动速度和加速度数值
- 各级啮合频率和轴承故障频率的计算表
- 典型测点的频谱、包络谱和时域波形,并标注边带
- 故障部位、严重程度和处理建议
- 需要跟踪时,给出复测间隔
用到的设备
 多通道动态信号/模态系统
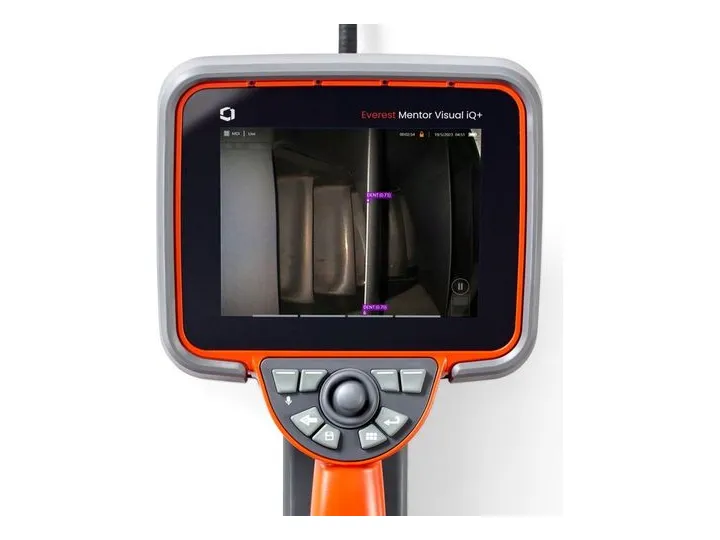 内窥与红外巡检组合(两台)
常用标准
- GB/T 41850.9-2024机械振动 机器振动的测量和评价 第9部分:齿轮装置
- ISO 20816-9:2020Mechanical vibration — Measurement and evaluation of machine vibration — Part 9: Gear units
- GB/T 19873.3-2019机器状态监测与诊断 振动状态监测 第3部分:振动诊断指南
- ISO 13373-3:2015Condition monitoring and diagnostics of machines — Vibration condition monitoring — Part 3: Guidelines for vibration diagnosis
常见问题
齿轮箱振动多少算正常?
单独箱体的齿轮装置按 GB/T 41850.9 的分区评定,厂家给出验收值时按厂家值判断。单次数值之外更要看趋势。边带幅值连续几次上涨,即使总值还在合格区,也要安排开箱检查。
能判断出是哪个齿轮坏了吗?
能定位到具体的那一级和那一根轴。啮合频率确定是哪一级,边带间隔确定是这一级的主动轮还是从动轮。请提供各级齿数,或者齿轮箱型号和传动比。
没有齿数资料怎么办?
测出输入和输出转速,得到总传动比。频谱里与某根轴转频成整数倍的高频峰就是啮合频率,倍数就是齿数。多级齿轮箱按这个办法逐级反推。
低速重载的齿轮箱怎么测?
输出轴每分钟只有几十转时,选用低频响应好的加速度传感器,延长采样时间,每段数据要覆盖输出轴转多圈,工程上常取 10 圈以上。轴承损伤用包络谱看,比普通频谱清楚。
测量需要停机吗?
不需要。测点在箱体外表面,设备正常带载运行。需要粘贴传感器底座时,可以利用停机检修窗口提前装好。
油液分析和振动检测怎么选?
两者看的东西不同。振动能定位到具体齿轮和轴承,油液能看到磨损颗粒的数量和材质。均匀磨损在油液上先有反应,局部断齿和轴承剥落在振动上反应更快。重要设备两项一起做。
报告多久能拿到?
测量后 5–7 个工作日出具。需要现场先沟通主要发现的,例如有没有明显的断齿冲击,委托时提出。