



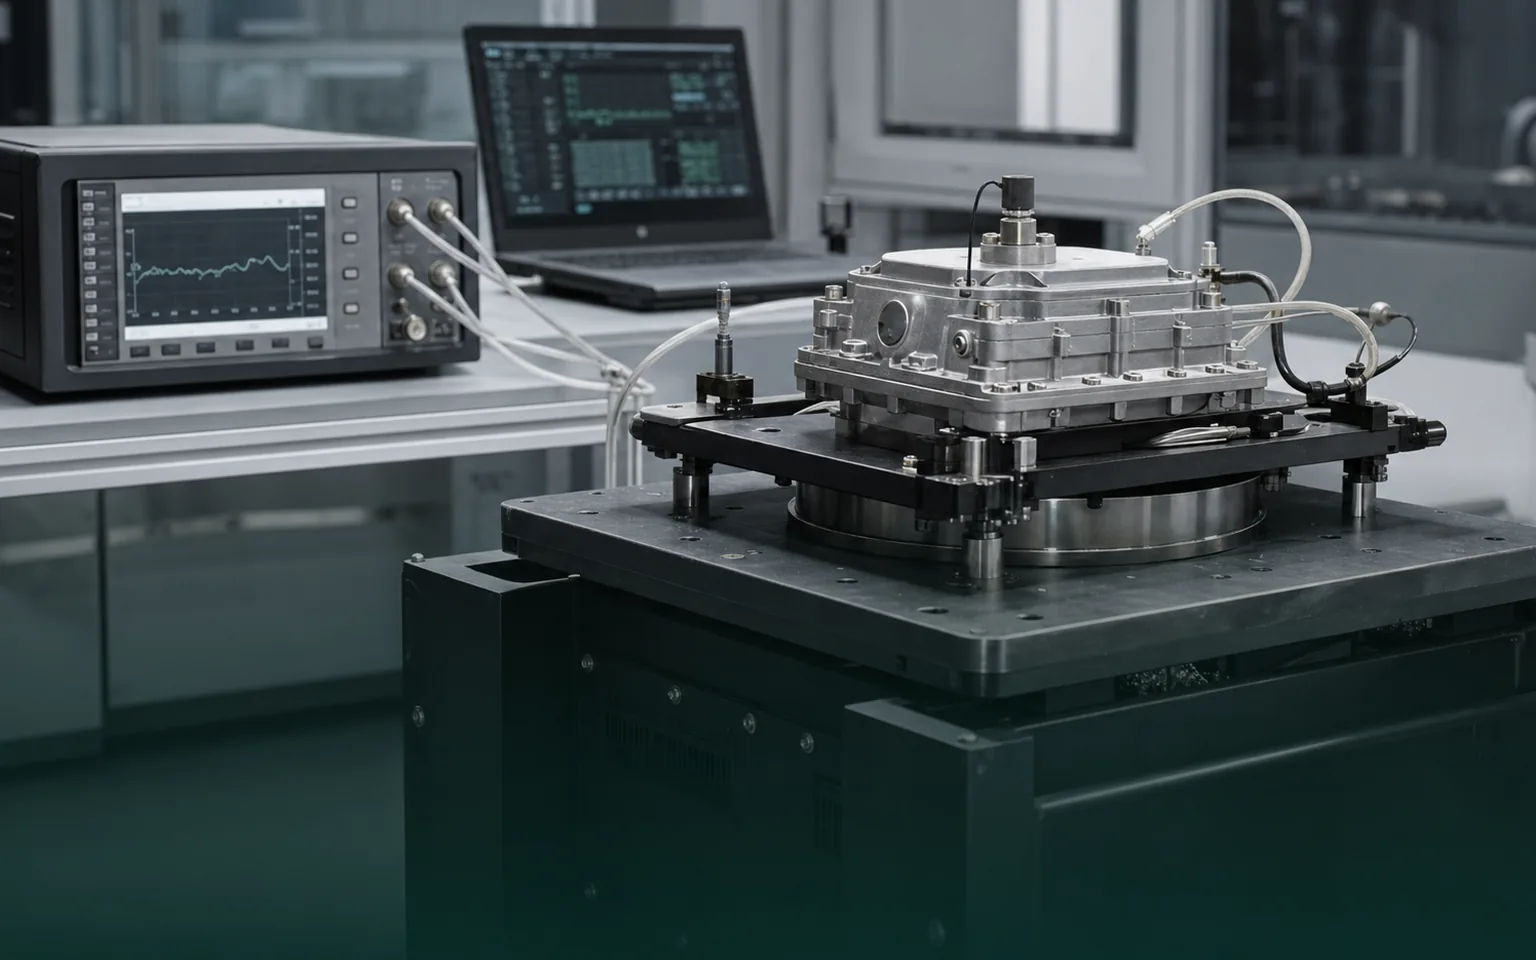
检测范围
面向数控机床、加工中心、机器人、直线模组和自动化产线,在主轴、刀柄、工作台、导轨、末端执行器与机座同步采集振动、转速和伺服信号。通过空载、切削、定位和加减速工况对比,分析主轴不平衡、轴承缺陷、颤振、伺服激励、结构共振及其对加工纹理和定位稳定性的影响。
主轴振动
测量主轴箱和近刀端三向振动,分析转频、轴承频率和高速共振。
对象与条件
数控车铣机床、磨床、加工中心和高速主轴 工业机器人、直线模组、龙门与自动化搬运设备 空载、切削、定位、插补和快速加减速下的振动 颤振、主轴故障、伺服谐振、基础传递和加工质量关联
需要注意的限制
机床与自动化设备振动检测报告对应本次样品、配置、程序和测点;材料批次、结构、软件、安装、载荷、环境或判定规则变化后按新条件复核 振动与声学结果取决于边界、安装、工况、测点、频段、采样和分析参数;一个位置或一种工况不能代表整机全部区域和全寿命 机械设备振动检测结果与实际样品、标准版本、试验等级、持续时间、环境、安装、负载、软件状态、测点、数据处理和判定规则对应,不同方法的数据完成等效性确认后比较 机械设备振动检测交付事实数据和约定评价,产品设计、生产放行、认证发证、法定检定、运输批准、现场安全管理及监管决定按相应程序执行
检测时需要注意什么
实施流程
1. 收集机床结构、轴系、运动程序、切削参数和加工缺陷样本;2. 在主轴箱、工作台、立柱、机座及地面布点并同步转速伺服信号;3. 依次执行停机背景、空载升速、单轴运动、插补和代表切削工况;4. 对异常转速或进给区细化测试,改变单一参数验证频率来源;5. 关联振动、控制数据和工件质量,归档程序版本与测点记录
坐标一致
机床轴向、传感器方向和工件坐标应统一标注,避免把结构方向性误作不同工况差异。
切削可比
刀具伸出、磨损、装夹、材料和冷却状态都会影响颤振,同组比较需固定这些条件。
控制数据同步
伺服电流与振动若时钟不同步,换向冲击和位置误差无法准确对应,采集前应建立共同触发。
传感器质量
轻型主轴和机器人末端易受附加质量影响,应选小型传感器并检查安装后动态变化。
适用产品与样品
机床与自动化设备振动检测适用于以下产品、样品及技术问题。
适用产品和常见问题
- 数控车铣机床、磨床、加工中心和高速主轴
- 工业机器人、直线模组、龙门与自动化搬运设备
- 空载、切削、定位、插补和快速加减速下的振动
- 颤振、主轴故障、伺服谐振、基础传递和加工质量关联
送样前需要准备什么
送样信息包括材质、形态、批次、保存条件、目标参数及制样要求。
- 01
已完成安装调平并可执行标准运动程序的机床整机
- 02
配套刀具、工件、夹具和切削参数的加工系统
- 03
可输出主轴转速、伺服电流和位置误差的自动化设备
- 04
出现纹振、刀纹、定位抖动或末端振动的异常工位
已完成安装调平并可执行标准运动程序的机床整机 配套刀具、工件、夹具和切削参数的加工系统 可输出主轴转速、伺服电流和位置误差的自动化设备 出现纹振、刀纹、定位抖动或末端振动的异常工位
主轴、工作台、立柱、机座和地面振动频谱及总值 升速阶次图、切削颤振谱和伺服运动时域响应 振动频率与表面纹理、尺寸或定位误差关联表 刀具工件、切削参数、运动程序和测点布置记录 异常区参数复测与单变量验证原始数据
检测项目
主轴振动
测量主轴箱和近刀端三向振动,分析转频、轴承频率和高速共振。
切削颤振
同步采集刀具或工件附近振动与切削参数,识别窄带自激振动和边带。
伺服运动响应
在加速、减速、换向和定位阶段关联振动、伺服电流与跟随误差。
结构传递
比较机座、立柱、工作台和末端执行器响应,寻找放大路径和柔弱方向。
加工质量关联
将表面纹理节距、尺寸波动或重复定位偏差与振动频率对应。
地基输入
测量设备停机与运行时地面振动,区分外部环境激励和设备自激。
检测方法和流程
检测标准和方法
以下是本页引用的标准与方法资料。具体项目是否适用、采用哪个版本及如何判定,需结合对象、条件和委托要求确认。
共 1 项
声功率和振动测试必须明确声学或机械环境、测点、运行工况、背景修正、频率范围和结果不确定度。
ISO 3744:2025规定在反射面上近似自由场环境中由声压测定噪声源声功率级和声能量级的工程法。
ISO 3744:2025—Sound power levels using sound pressure报告和检测数据
机床与自动化设备振动检测报告对应本次样品、配置、程序和测点;材料批次、结构、软件、安装、载荷、环境或判定规则变化后按新条件复核
振动与声学结果取决于边界、安装、工况、测点、频段、采样和分析参数;一个位置或一种工况不能代表整机全部区域和全寿命
机械设备振动检测结果与实际样品、标准版本、试验等级、持续时间、环境、安装、负载、软件状态、测点、数据处理和判定规则对应,不同方法的数据完成等效性确认后比较
机械设备振动检测交付事实数据和约定评价,产品设计、生产放行、认证发证、法定检定、运输批准、现场安全管理及监管决定按相应程序执行
常见问题
01空载主轴振动正常,切削时仍出现颤振为什么?
颤振由切削过程与结构动态耦合产生,空载没有再生效应。需结合切深、转速、刀具伸出和频响特性判断。
02工件表面等间距刀纹怎样与振动频率关联?
根据进给速度或主轴转速把纹理节距换算为时间频率,再与振动谱和阶次成分对照,并检查多刃切削通过频率。
03机器人末端加速度计会不会改变测量结果?
传感器和线缆附加质量可能影响轻型末端,尤其在高频或柔性姿态。应使用轻量传感器、固定线缆并做安装前后动作对比。
04伺服换向时出现冲击峰属于机械间隙还是控制问题?
同步观察位置误差、速度指令、伺服电流和结构响应;间隙常伴随过零碰撞,控制增益问题则可能出现持续振铃。
05主轴某一转速段振动大,跨过去又降低说明什么?
可能是转频或其谐波穿越主轴箱、刀具或机床结构共振。升降速阶次图和相位变化可验证。
06怎样区分地面传来的振动和机床自身振动?
同步测地面、机座和上部结构,在设备停机与运行状态比较幅值相干和相位;外部源通常在停机时仍可见。
07更换刀具后振动改善可以归因于刀具吗?
还需保持工件、刀具伸出、转速、进给、切深和夹紧一致,并比较刀具动平衡与磨损,排除参数同时变化。
08自动化产线间歇抖动应怎样捕获?
使用事件触发长时记录,同步PLC步骤、轴位置和伺服电流,在相同节拍多次复现,定位到具体动作与结构响应。