



争议的起因
双方签订生产线买卖合同,合同约定了竹纤维的 10 项验收指标。
生产线安装调试后,买方送检的产品参数与合同不符,认为产出的是竹粉而不是竹纤维。
供货方认为部分关键设备不是自己提供的,现场蒸汽温度也达不到要求。
生产线和工艺
生产线的设备有摇摆筛、破碎机、皮带和螺旋输送机,以及加药搅拌系统、蒸汽发生器、蒸煮反应管、延时保温反应仓和研磨机。
竹料经两次筛选和破碎,与烧碱、双氧水混合后进入蒸煮反应管熟化,再保温、研磨,得到竹纤维。
鉴定怎么做
- 首次勘验:召开鉴定会议,确认设备状态和开机前的调试准备。
- 二次勘验:在买卖双方见证下开机生产,记录加药量和蒸煮时间。
- 本次加入约 300 kg 烧碱和 430 kg 双氧水,物料在蒸煮反应管内约 2 小时。
- 见证取样:样品打包贴封条,鉴定人员和双方签字后带回实验室。
10 项指标的检测结果
耐破指数按 GB/T 454-2020,灰分按 GB/T 742-2018 测定。
抗张指数按 GB/T 12914-2018,叩解度按 GB/T 3332-2004,湿重按 GB/T 37858-2019 测定。
COD 按 HJ 828-2017 测定,总氮按 HJ 636-2012 测定。
| 指标 | 合同要求 | 检测结果 | 判定 |
|---|---|---|---|
| 耐破指数 | ≥2.50 kPa·m²/g | 0.807 kPa·m²/g | 不符合 |
| 湿重 | ≥12 g | 7.0 g | 不符合 |
| 灰分(575 ℃) | ≤8% | 7.4% | 符合 |
| PCD | ≥-2500 µeq/L | 796.1 µeq/L | 符合 |
| COD(1% 浓度) | ≤3000 mg/L | 392.06 mg/L | 符合 |
| 总氮(1% 浓度) | ≤50 mg/L | 2.98 mg/L | 符合 |
| pH | 7.5–9.5 | 9.2 | 符合 |
| 抗张指数 | ≥15 mN·m²/g | 16.4 mN·m²/g | 符合 |
| 电导 | ≤2000 µS/cm | 13.495 µS/cm | 符合 |
| 叩解度 | ≥15 °SR | 33 °SR | 符合 |
现场发现的其他问题
- 加药管道没有固定,运行中会偏移。
- 部分设备密封不良,蒸汽弥漫车间,物料和药剂洒落地面。
- 高温壳体没有隔热和警示标识,链轮链条没有防护罩。
- 电气控制柜没有等电位连接线,部分设备没有固定在地基上。
- 搅龙轴密封不良,药剂渗出,长期运行会腐蚀轴和轴承。
不达标的原因
蒸煮反应是竹料熟化的关键步骤。现场物料在蒸煮反应管内只停留约 2 小时,达不到反应所需的时间。
结合工艺流程和检测结果,产品不达标的原因是竹料在蒸煮反应管中的反应时间过短。
从这个案例看工艺验收
- 合同写明验收指标的同时,写明检测方法和取样方式。
- 约定关键工艺参数,例如加药量、反应温度和反应时间。
- 调试和试生产时记录工艺参数,出了问题能追溯原因。
- 生产线由多方供货时,写清各方的供货范围和接口。
用到的设备
 马弗灰化炉
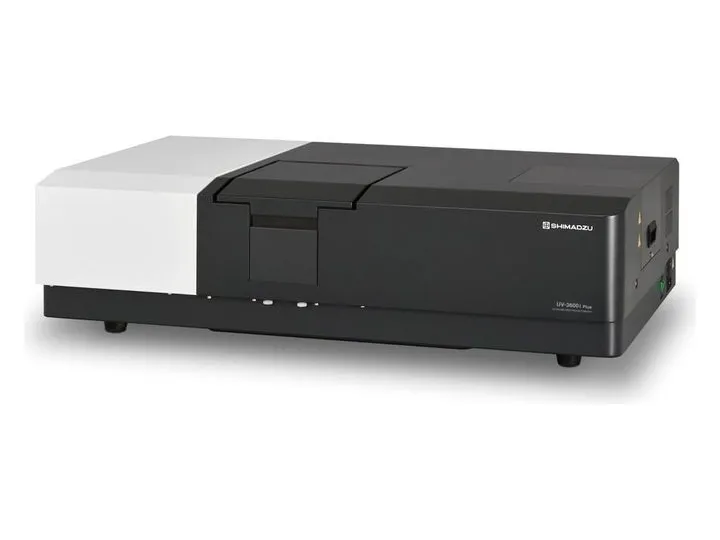 紫外可见近红外分光光度计
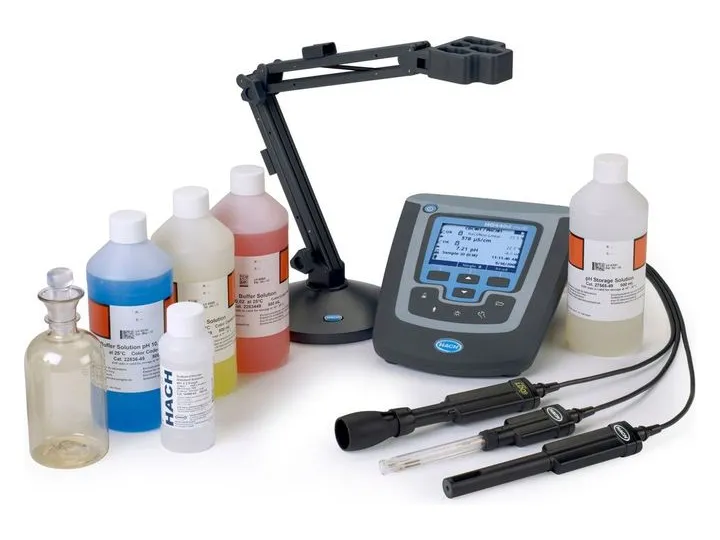 多参数水质测量系统
常用标准
- GB/T 454-2020纸 耐破度的测定
- GB/T 742-2018造纸原料、纸浆、纸和纸板 灼烧残余物(灰分)的测定(575℃和900℃)
- GB/T 12914-2018纸和纸板 抗张强度的测定 恒速拉伸法(20 mm/min)
- GB/T 3332-2004纸浆 打浆度的测定(肖伯尔-瑞格勒法)
- HJ 828-2017水质 化学需氧量的测定 重铬酸盐法
- HJ 636-2012水质 总氮的测定 碱性过硫酸钾消解紫外分光光度法
常见问题
产品不达标,怎样判断原因在哪里?
在双方见证下开机生产,记录工艺参数,再把检测结果和工艺条件对应起来。本案记录了加药量和蒸煮时间,据此判断原因在反应时间。
为什么要两次勘验?
首次勘验确认设备状态和开机前的准备,二次勘验才开机生产和取样。长期停放的设备要先调试,才能生产出有代表性的样品。
怎样确认样品是现场生产的?
取样后打包、贴封条,鉴定人员和双方签字,带回实验室后拆封检测。
检测按什么方法?
按合同约定的指标,方法用对应的国家或行业标准。例如耐破指数按 GB/T 454-2020,灰分按 GB/T 742-2018。合同没写方法的,鉴定前与双方确认。